베어링 다열 조립이란?
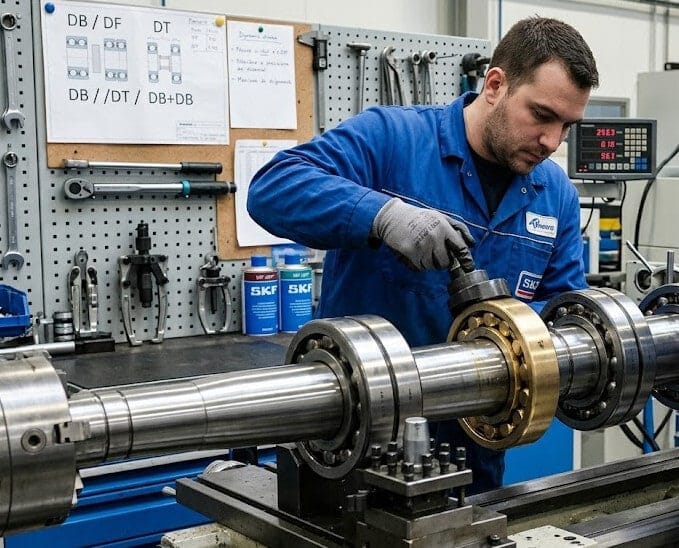
베어링 다열 조립은 앵귤러 콘택트 볼 베어링(Angular Contact Ball Bearing) 및 테이퍼 로울러 베어링 같은 레이디얼 베어링에서 주로 사용되는 개념이며 작용선의 방향과 하중 전달 구조에 따라 종류가 구별 된다.
조합 방식에 따라 강성, 모멘트 견딤 능력, 열팽창 대응성이 크게 달라진다.
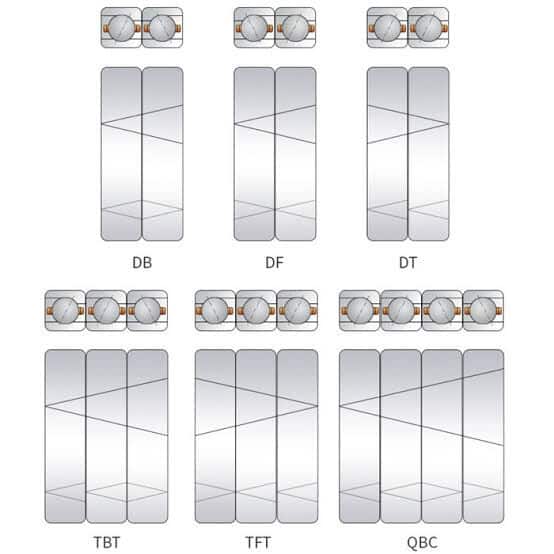
기본 2열 조합 배열
1. DB (Back-to-Back, 배면 조합)
구조 : 베어링의 뒷면(Back)끼리 서로 맞대어 배치한다. 접촉각 작용선이 외부를 향해 확장되는 형태(/ \)를 가진다.
특징 : 작용점 사이의 거리가 길어져 모멘트 하중(굽힘)에 대한 저항 강성이 매우 높다.
하중 수용 : 양방향 추력(Axial Load)과 강한 모멘트 하중을 동시에 수용한다.
주요 용도 : 공작기계 주축(Spindle), 회전 테이블, 모멘트 강성이 최우선인 부위.
2. DF (Face-to-Face, 전면 조합)
구조 : 베어링의 앞면(Face)끼리 맞대어 배치한다. 접촉각 작용선이 내부로 교차하는 형태(‘합의 자’ 형태, \ / )를 가진다.
특징 : 작용점 간 거리가 짧아 모멘트 하중 저항력은 DB보다 낮지만, 축의 하우징 정렬 오차(Misalignment)나 휨을 흡수하는 유연성이 좋다.
하중 수용 : 양방향 추력 하중을 수용한다.
주요 용도 : 감속기 입출력축, 축의 열팽창이나 휨 변형 흡수가 필요한 일반 산업기계.
3. DT (Tandem, 병렬/병렬 조합)
구조 : 베어링을 동일한 방향으로 나란히 배치한다. 접촉각 작용선이 평행한 형태(/ / 또는 \ \)를 띈다.
특징 : 한쪽 방향의 추력 하중을 두 베어링이 분담하여 받는다.
하중 수용 : 단방향 추력 하중에 매우 높은 부하 용량을 가진다. 역방향 추력은 수용할 수 없으므로 보통 반대편에 별도 베어링을 배치한다.
예를 들어 → / / 이 방향으론 높은 부하 용량을 가지나 / / ← 에서는 힘을 수용할 수 없다.
주요 용도 : 고하중이 한쪽 방향으로만 크게 작용하는 스크류 잭, 천공기 주축.
3열 및 4열 다열 조합 (Multi-Row Arrangements)
고속·고강성 주축이나 중하중 장비에서는 3개 이상의 베어링을 조합하여 사용한다.
| 조합 기호 | 구성 | 특징 및 용도 |
| TBT (Tandem-Back-To-back) | DT + DB 조합 (/ / \ 또는 / \ \] | 한쪽 방향의 강한 추력과 양방향 추력을 동시에 받으면서 높은 모멘트 강성을 확보. 공작기계 주축 전단부. |
| TFT (Tandem-Face-To-face) | DT + DF 조합 ( \ / /등) | TBT와 유사하나 정렬 흡수력이 뛰어나 하우징 가공 오차가 있는 구조물에 적용. |
| QBC (Quadruple Back-to-Back) | DB + DB 조합 (/ / \ \) | 양방향 고추력 하중 및 극상 모멘트 강성을 제공하는 4열 고강성 조합. |
| QFC (Quadruple Face-to-Face) | DF + DF 조합 ( \ \ / / ) | 4열 조합 중 하우징 변형 absorption 능력을 고려한 구조. |
핵심 요약 비교
모멘트 강성(굽힘 저항) : DB > DF > DT
축 정렬 오차 허용성 : DF > DB
단방향 추력 부하 능력 : DT > DB ≒ DF
베어링 예압 방법
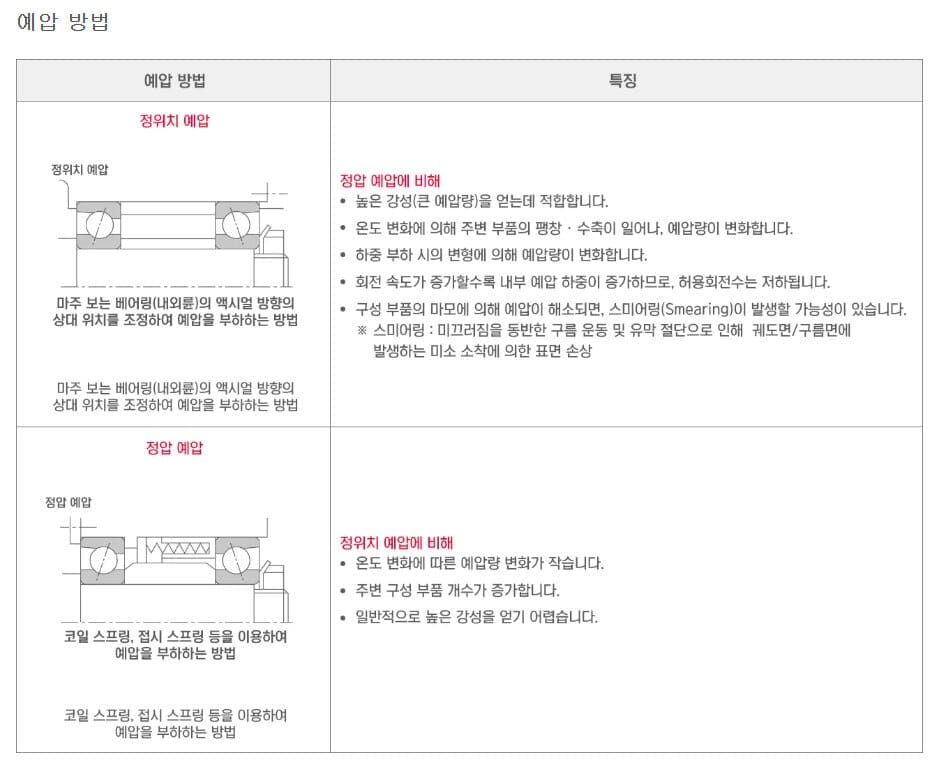
볼 베어링의 예압은 외부 하중이 작용하기 전 베어링 내부 볼과 궤도면 사이에 미리 강제적인 궤도 접촉력을 가해 내부 간극을 0 이하(음의 간극)로 만드는 작업이다.
예압을 가하는 방식은 크게 정전예압과 정압예압 두 가지로 나뉜다.
예압 부여 방식 비교
정위치예압 (Position Preload)
베어링의 내륜 또는 외륜의 축 방향 위치를 고정된 치수(거리)로 억제하여 예압을 부여하는 방식입니다.
구조 및 특징 : 베어링 간 간격재(Spacer)의 두께 차이나 내/외륜 단차(예압 연마량), 체결 서클 넛(Locknut)의 축 방향 위치를 이용한다.
위치가 고정되어 있어 외부 하중 변동에 대해 베어링 위치가 쉽게 변하지 않는다.
장점 : 강성(Rigidity)이 매우 높아 절삭유효하중이 큰 공작기계 주축이나 정밀 위치 결정 축에 유리하다.
단점 : 고속 회전 시 발열이나 원심력으로 볼과 궤도륜이 팽창할 때, 예압 위치가 고정되어 있어 내부 예압이 급격히 증가(열팽창 과부하)할 위험이 있따.
정압예압 (Constant Pressure Preload)
스프링(코일 스프링, 디스크 스프링)이나 유압/공압 피스톤을 이용해 상시 일정한 하중(힘)을 지속적으로 가해 예압을 유지하는 방식이다.
구조 및 특징 : 축 방향 위치가 고정되지 않고, 온도 변화나 원심력에 따라 베어링 위치가 약간씩 미끄러지며 하중을 일정하게 유지합니다.
장점 : 고속 회전 시 발생하는 온도차에 의한 열팽창 및 원심력 팽창이 일어나도 예압 변화가 극히 적다. 소음·진동 저감에 효과적이며 고속 주축(High-speed Spindle)에 필수적입니다.
단점 : 스프링 작용으로 인해 정전예압에 비해 모멘트 하중 및 외부 절삭력에 견디는 축 방향 강이 떨어진다.
정전예압 vs 정압예압 핵심 비교
| 항목 | 정전예압 Position Preload | 정압예압 Constant Pressure Preload |
| 부여 기작 | 고정 치수 (스페이서, 체결 토크) | 스프링, 유압 등 고정 하중 |
| 강성 (Rigidity) | 매우 높음 (변형에 강함) | 상대적으로 낮음 |
| 열팽창 영향 | 온도가 올라가면 예압 증가 (소착 위험) | 열팽창 흡수, 예압 일정 유지 |
| 주요 적용 영역 | 저/중속 고강성 주축, 가공기 주축 전단부 | 고속 주축, 마이크로 스핀들, 고속 모터 |
예압량(Preload Level)에 따른 영향
예압량은 통상 경예압(Light), 중예압(Medium), 중(重)예압(Heavy) 세 단계로 구분하여 선정이 이루어진다.
[예압 부족]                [적정 예압]                [과다 예압]
볼 자이로스코픽 슬립 발생    → 강성 및 정밀도 최적화    → 발열 급증 & 피로수명 급감
1) 예압이 너무 적을 때 (부족)
- 볼 자이로스코픽 슬립(Gyroscopic Slip) 발생: 볼의 회전 및 자이로 모멘트로 인해 볼이 궤도면에서 미끄러지며 스커핑(Scuffing) 마모가 발생한다.
- 강성 저하: 주축 회전 시 떨림(Chatter)이 발생하고 가공 면위(Roughness)가 나빠진다.
- 음향 진동: 가공 충격 하중에 의해 볼과 궤도륜 간의 타격음 및 고주파 소음이 발생할 수 있다.
2) 예압이 적정할 때
- 베어링 내부 간극이 소멸하여 축 회전 정밀도(Runout)와 강성이 극대화된다.
- 외부 하중에 의한 축 변위가 최소화되고, 고속 회전 시 볼의 공전 및 자이로 슬립이 억제된다.
3) 예압이 너무 많을 때 (과다)
- 급격한 발열 및 소착(Seizure): 마찰 모멘트가 커져 온도 상승 속도가 열발산 속도를 초과하며 베어링이 소착될 수 있습니다.
- 박리(Flaking) 및 수명 단축: 예압 과다로 인한 초기 접촉 응력 증가로 베어링의 박리 피로 수명이 급격히 감소한다.
- 최대 허용 회전수 감소 : 내부 마찰 저항이 높아져 고속 회전 운전이 불가능해진다.